Pre-Flow
0,5–2 s
Beschermgas stroomt vóór ontsteking – voorkomt oxidatie bij de start

TIG-lassen is de meest precieze lasmethode voor roestvast staal, aluminium en staal. Dankzij de nauwkeurige controle over warmte-inbreng en lasbad ontstaan schone, sterke lasnaden met een uitstekende esthetische afwerking, ideaal voor toepassingen waarbij zowel kwaliteit als uitstraling van belang zijn. Dit artikel laat zien hoe TIG-lassen werkt, voor welke materialen en toepassingen het geschikt is, en waarom Tosec deze methode gericht inzet binnen haar productieproces. Heeft u een project waarbij precisielassen essentieel is? Dien uw aanvraag in of neem contact op om de mogelijkheden te bespreken.

Bij TIG-lassen wordt warmte opgewekt door een elektrische plasmaboog tussen een niet-afsmeltende wolfraamelektrode en het werkstuk. Een inert gas – argon of helium – stroomt concentrisch rond de elektrode en beschermt het smeltbad en de elektrode tegen invloeden van buitenaf.
Het lastoevoegmateriaal kan apart worden toegevoegd, maar dat hoeft niet: bij dun plaatmateriaal worden de werkstukken vaak direct met elkaar versmolten.
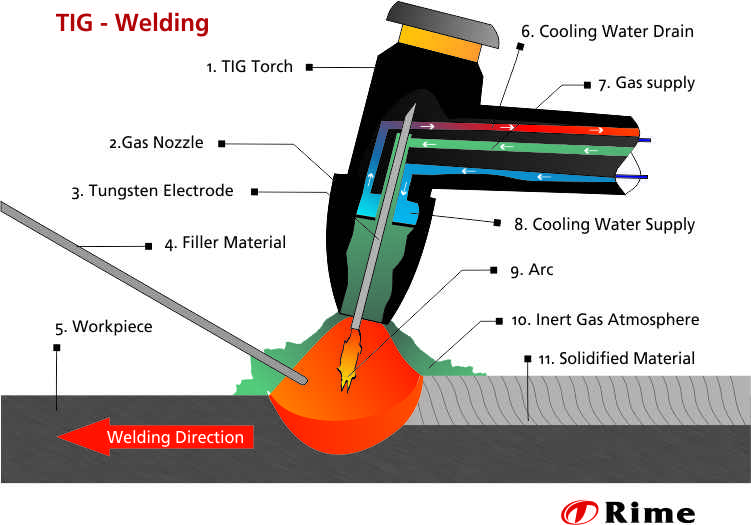
Wat TIG-lassen onderscheidt van andere methoden: met de juiste apparatuur is vrijwel elk aspect van het proces instelbaar en beheersbaar. Dat maakt de hoogste kwaliteit mogelijk, maar vereist ook meer ervaring van de lasser.
Pre-Flow
0,5–2 s
Beschermgas stroomt vóór ontsteking – voorkomt oxidatie bij de start
Post-Flow
5–20 s
Beschermgas na het doven van de boog – beschermt elektrode en naad tijdens het afkoelen
Up-Slope
0,5–5 s
Geleidelijke stroomtoename bij het ontsteken – voorkomt inbrandkerven aan het begin van de naad
Down-Slope
0,5–5 s
Gecontroleerd uitdoven – eindkraterscheuren betrouwbaar voorkomen
Pulsfrequentie
0,5–500 Hz
Wisseling werkstroom/pauzestroom – minder warmte-inbreng, minder vervorming
Basisstroom
10–50 %
Houdt het smeltbad tijdens de pulspauze open – betere naadgeometrie
Regelt de boogsterkte bij kortsluiting – voorkomt het vastkleven van de elektrode bij nauwe spleetgeometrieën of lastige posities.
Deze mate van parameterinstelling levert visueel en kwalitatief hoogwaardige lasnaden op – maar vereist aanzienlijk meer vakkennis van de lasser dan MIG/MAG-lassen.
De methode is geschikt voor een breed scala aan materialen. Bij Tosec worden voornamelijk drie materialen met TIG gelast:
| Materiaal | Stroomsoort | Beschermgas | Dikte (economisch) | Toepassing bij Tosec |
|---|---|---|---|---|
| RVS / roestvast staal | DC− | Argon, Ar+H₂ | 0,3–6 mm | Hoofdtoepassing |
| Aluminium | AC | Argon, Ar/He | 0,5–6 mm | Hoofdtoepassing |
| Staal (ongelegeerd) | DC− | Argon | 0,5–6 mm | Wortellagen, dun plaatmateriaal |
| Titaan | DC− | Argon 4.8 | 0,5–5 mm | Op aanvraag |
| Koper | DC− | Ar/He | 0,5–4 mm | Op aanvraag |
Roestvast staal is het schoolvoorbeeld voor TIG: het slakvrije, spatvrije resultaat voldoet aan de strengste eisen op het gebied van uiterlijk en hygiëne, verplicht in de levensmiddelen-, farma- en drankindustrie. Bij zeer dun roestvast staal onder 1,5 mm kan vaak volledig worden afgezien van toevoegmateriaal.
Aluminium vormt een hardnekkige oxidelaag (Al₂O₃, smeltpunt ~2.050 °C). Alleen wisselstroom (AC) veroorzaakt in de plusfase een reinigend effect dat deze laag opbreekt. Zonder AC is TIG-lassen van aluminium niet mogelijk.
Bij het lassen van wortellagen (eerste laag in een buis of gesloten profiel) kan beschermgas aan de achterzijde (backinggas) nodig zijn – vooral bij RVS en titaan, om oxidatie van de onderzijde van de naad te voorkomen.
TIG is niet altijd de meest economische oplossing, maar voor bepaalde eisen duidelijk superieur:
Zichtnaden & uiterlijk
Geen slak, geen spatten – de naad is direct klaar. Ideaal overal waar het onderdeel zichtbaar blijft.
Dun plaatmateriaal
Vanaf 0,3 mm lasbaar; precieze warmtesturing voorkomt doorbranden en vervorming.
Hygiëne-eisen
Levensmiddelen-, farma- en drankindustrie: gladde, niet-poreuze naden zonder resten.
Wortellagen
Eerste laag in dikwandige buizen: TIG-wortel + MAG-vullagen = kwaliteit + snelheid.
Reactieve metalen
Titaan, koper, nikkellegeringen – alleen met inert gas veilig te lassen.
Minimale vervorming
Lage warmte-inbreng door pulsen – ideaal voor maatvaste onderdelen en dunwandige constructies.
Niet geschikt voor TIG: Winderige buitenlocaties, dikke doorsneden (> 8 mm pure vulling), massaproductie met korte taktijden → hier is MAG-lassen economischer.
Vanwege de lagere efficiëntie ten opzichte van MIG/MAG zet Tosec de TIG-methode gericht in – daar waar de kwaliteit en de materiaaleisen dit vereisen, niet standaard. Dat is geen zwakte, maar professioneel procesmanagement.
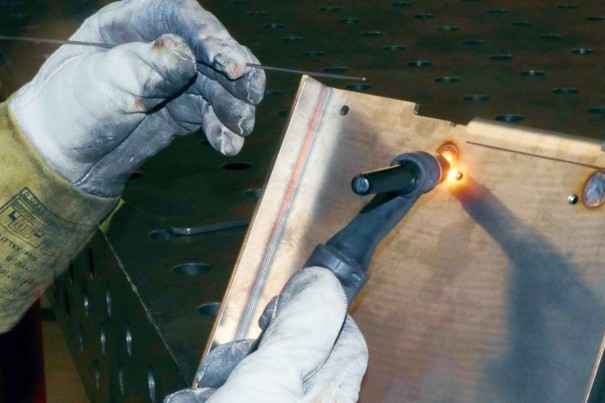
TIG staat voor Tungsten Inert Gas-lassen, ook wel bekend als wolfraam-inertgaslassen. Het is een booglasproces met beschermgas volgens EN ISO 4063, proces 141. Een niet-afsmeltende wolfraamelektrode wekt de lichtboog op; een inert beschermgas beschermt het smeltbad en de elektrode tegen oxidatie.
TIG-lassen is trager dan MIG/MAG-lassen en vereist meer vaardigheden van de lasser – beide factoren beïnvloeden de kosten. Tosec zet TIG daarom gericht in: waar de kwaliteitseisen dit vereisen (RVS-zichtnaden, dun plaatmateriaal, hygiëne-eisen). Voor grote series en structurele staalsoorten is MIG/MAG of robotlassen efficiënter.
Roestvast staal lassen met TIG levert slakvrije, spatvrije naden op met minimale verkleuring – doorslaggevend voor hygiëne-eisen in de levensmiddelen- en farma-industrie. De precieze warmtesturing voorkomt sensibilisatie van het materiaal (chroomcarbide-uitscheiding) en behoudt de corrosiebestendigheid.
Backinggas (beschermgas aan de achterzijde) wordt aan de onderzijde van de naad toegevoerd om oxidatie van de wortellaag te voorkomen. Het is vooral nodig bij het lassen van buizen, gesloten profielen en titaan – overal waar de onderzijde van de naad niet aan de lucht mag worden blootgesteld. Bij RVS voorkomt backinggas de typische aanloopkleuren aan de binnenzijde.
Ja – dat is een belangrijk voordeel van de TIG-methode. Vooral bij dun plaatmateriaal (onder ~1,5 mm) worden de twee basismaterialen simpelweg samengesmolten, zonder materiaal toe te voegen. Dat bespaart tijd en kosten, maar is alleen mogelijk bij nauwkeurig passende voegen met een smalle spleet.
