MIG- en MAG-lassen: procestechniek, gaskeuze en industriële toepassingen

In de moderne metaalbewerking gelden MIG- en MAG-lassen als de meest efficiënte booglasmethoden ,dankzij hoge werksnelheid, uitstekende lasnaadkwaliteit en flexibele inzetbaarheid van de werkplaats tot de robotlijn. Deze gids legt de technische basis uit, het verschil tussen de gassoorten en geeft praktische tips voor parameteroptimalisatie en het voorkomen van fouten.

Project aanvragen Contactmogelijkheden

Het belangrijkste in het kort

  • MIG vs. MAG: Beide gebruiken een afsmeltende draadelektrode en een continue lichtboog; het verschil zit in het beschermgas – MIG met inerte gassen (argon, helium) voor non-ferrometalen zoals aluminium, titaan of koper, MAG met actieve gassen (CO₂, argon-CO₂-mengsels) als standaard voor staal.
  • Voor- en nadelen: Hoge productiviteit, flexibiliteit in alle lasposities en eenvoudige aanleerbaarheid staan tegenover windgevoeligheid, noodzakelijke oppervlaktevoorbereiding en lasrookvorming.
  • Werkingsprincipe: Een motor voert de draad aan, bij contact ontsteekt de lichtboog, draad en werkstuk smelten samen, het beschermgas schermt het smeltbad af, bij het verder bewegen stolt de naad.
  • Systeemopbouw: Stroombron, draadelektrode met aanvoerrollen, beschermgastoevoer, slangenpakket, brander met contactbuis en gasmondstuk plus massakabel vormen samen een afgestemd lassysteem.
  • Boogtypen: Kortsluit-, overgangs-, sproei-, puls- en roterende boog verschillen in spanning, stroom en draadaanvoer – de instabiele overgangsboog wordt in de praktijk meestal bewust vermeden.
  • Instellingen & techniek: Draadaanvoer, spanning en brandersturing (duwend of trekkend) bepalen samen de inbranding, naadbreedte en naadkwaliteit.
  • Materialen & toepassingsgebieden: Toegepast van voertuig- en machinebouw tot staalbouw en scheepsbouw – staal meestal met MAG, aluminium meestal met MIG, roestvast staal afhankelijk van de eis met beide methoden.
  • Typische fouten vermijden: Poriën, spatten en bindingsfouten ontstaan door tocht, verkeerde parameters of een verkeerde brandershoek – juiste instelling en windbescherming voorkomen dit.

Wat is MIG-lassen?

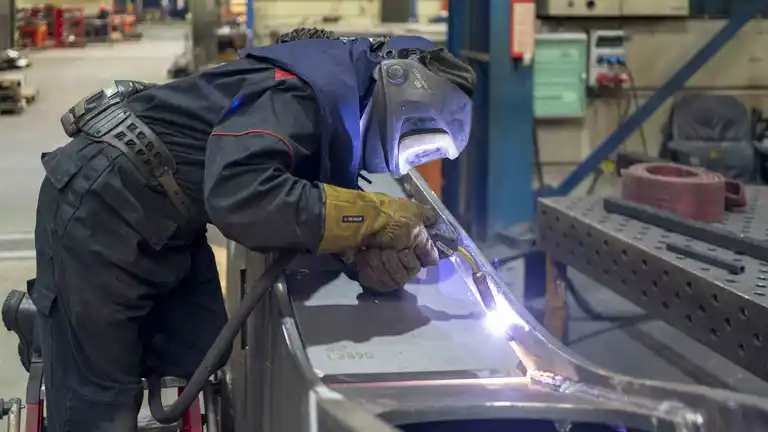
MIG-lassen (Metaal-Inertgas) maakt gebruik van een elektrische boog die brandt tussen de afsmeltende draadelektrode en het werkstuk. Het bijzondere hierbij is dat het gebruikte beschermgas “inert”, oftewel chemisch niet-reactief, is. Meestal wordt puur argon gebruikt of mengsels van argon met helium. Omdat dit gas niet met het gesmolten metaal reageert, blijft de materiaalstructuur volledig intact.

MIG-lassen

Bijzondere kenmerken:

  • Minimale chemische reactie in het smeltbad.
  • Hoge lasnaadesthetiek en maximale zuiverheid van de verbinding.
  • Nauwkeurige controle bij dunwandige werkstukken.

Wat is MAG-lassen?

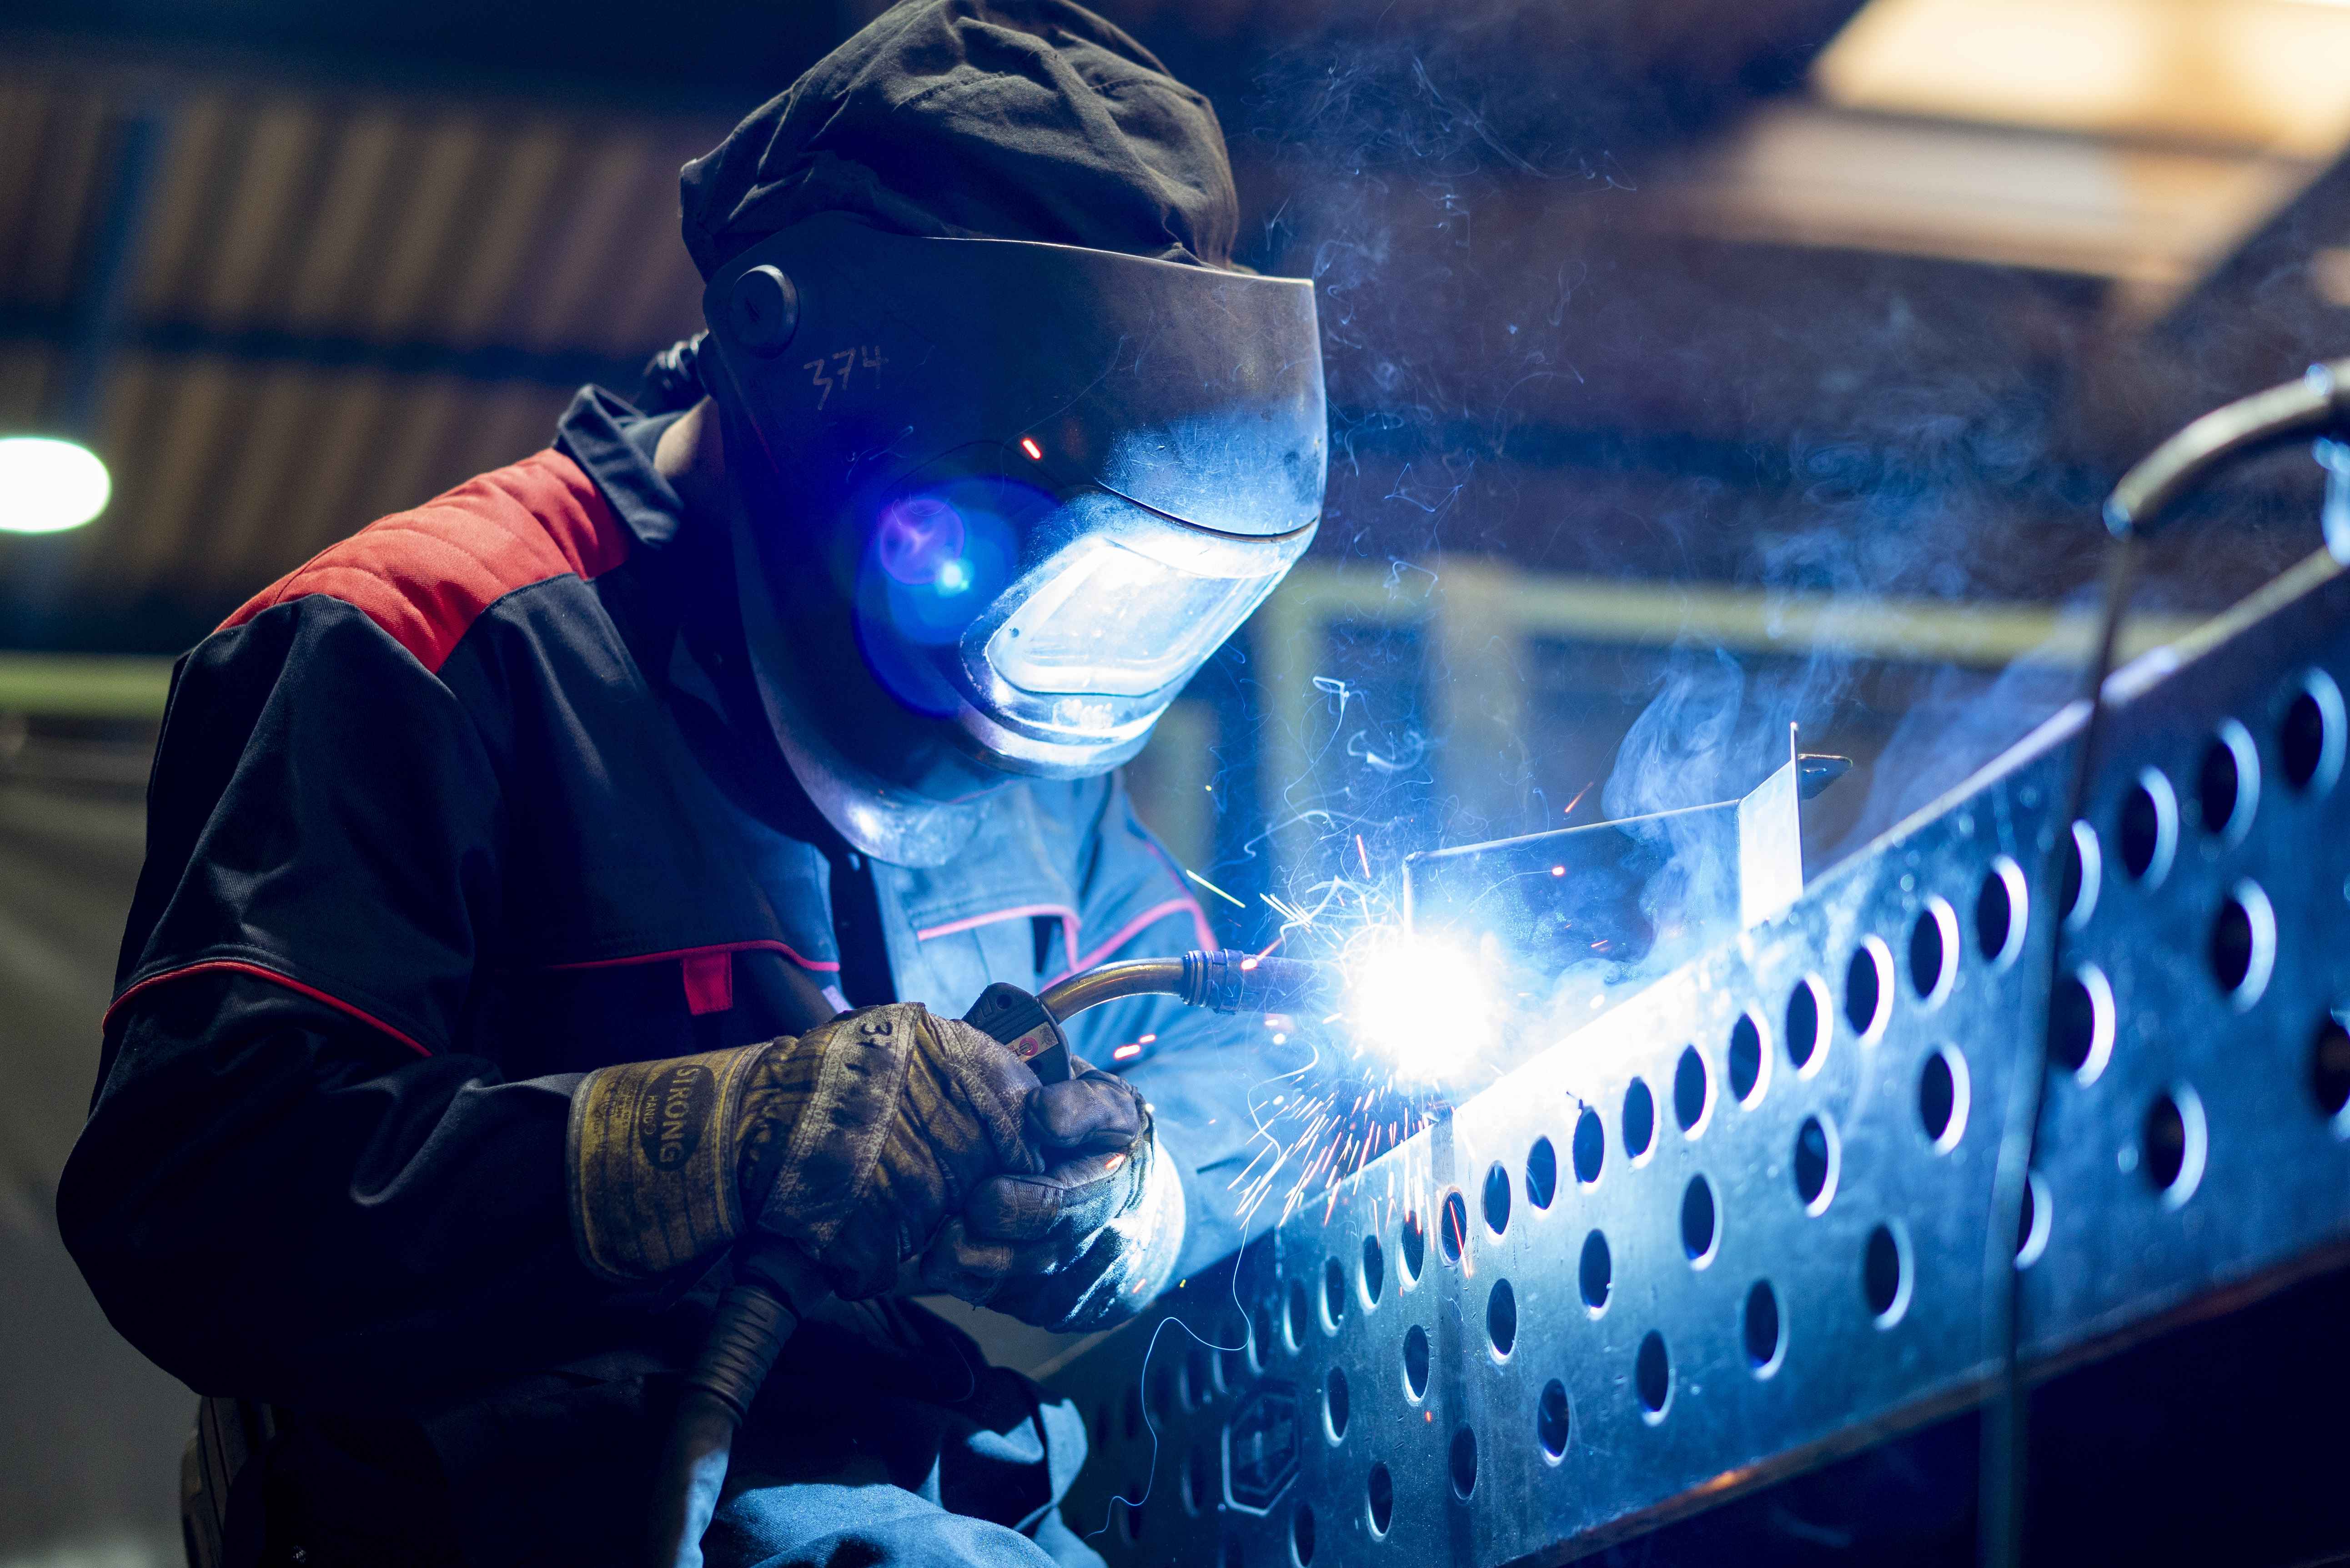
Technisch gezien zijn MAG-lassen (Metaal-Actiefgas) en MIG-lassen bijna identiek, maar het fundamentele verschil zit in de chemische samenstelling van het beschermgas. Bij MAG-lassen worden actieve gassen gebruikt, zoals CO₂ of mengsels van argon en kooldioxide (soms met een klein zuurstofgehalte). Deze gassen reageren actief tijdens het lasproces, stabiliseren de boog en verbeteren de penetratie in het materiaal.

MAG-lassen

Belangrijkste toepassingsgebieden van MAG-lassen

  • Staalbouw: de standaard voor ongelegeerd en laaggelegeerd staal.
  • Voertuig- en machinebouw: overal waar constructiestaal efficiënt verbonden moet worden.
  • Grote series: door de hoge economische efficiëntie is dit de dominante lasmethode in de industrie.

Wilt u een lasproject aanvragen?

None

Beschrijf hier uw project of doe uw aanvraag

Upload hier relevante schetsen, tekeningen of andere documenten. (Wanneer u meerdere bestanden wilt aanleveren, verzoeken wij u deze samen te voegen in één .zip-bestand.)

Voor- en nadelen van MIG- en MAG-lassen

Net als elk ander lasproces hebben ook MIG- en MAG-lassen hun specifieke beperkingen:

Voordelen

  • Productiviteit: hoge benuttingsgraad dankzij automatische draadtoevoer.
  • Flexibiliteit: lassen in bijna alle posities mogelijk (horizontaal, verticaal, bovenhands).
  • Eenvoud: aanzienlijk sneller te leren dan TIG-lassen.
  • Automatisering: zeer geschikt voor industriële lascellen.

Nadelen

  • Atmosferische invloeden: zelfs lichte wind kan het beschermgas verstoren, wat kans op poriën in de las geeft.
  • Oppervlaktekwaliteit: roest of slak moet vooraf worden verwijderd.
  • Emissies: bij hoge vermogens ontstaat aanzienlijke lasrook.

Hoewel het mechanische proces identiek is, bepaalt het gas de toepassing. Bij MIG-lassen wordt een inert gas gebruikt dat geen chemische reactie aangaat met het smeltbad, waardoor de methode vooral geschikt is voor lichte metalen. Bij MAG-lassen reageert een actief gas juist gericht met het smeltbad, wat MAG tot de standaard maakt voor staal.

De keuze van het lasproces heeft grote invloed op de kostenstructuur, de benodigde nabewerking (spatten) en de structurele integriteit van de lasnaad.

MIG- of MAG-lassen professioneel laten uitvoeren

De voordelen van MIG- en MAG-lassen komen het best tot hun recht als het lasproces, het beschermgas en de instellingen zorgvuldig zijn afgestemd op het materiaal en het werkstuk. Een verkeerd gekozen lasmethode of onjuiste instellingen hebben direct gevolgen voor de kwaliteit en sterkte van de lasnaad en kunnen de kosten verhogen.

Als gespecialiseerd lasbedrijf zetten wij MIG- en MAG-lassen in voor uiteenlopende materialen, materiaaldiktes en werkstukvormen. We stemmen de werkwijze af op elke opdracht. Zo leveren we keer op keer sterke, nette lasnaden en zorgen we voor een efficiënt en betrouwbaar lasproces.

Lasbedrijf

Werking: stap voor stap

01
Toevoer
Een motor duwt de lasdraad nauwkeurig door de slangenbundel.
02
Ontsteking
Bij contact met het metaal sluit de stroomkring zich en ontstaat de boog.
03
Smelten
De draad en de randen van het werkstuk smelten samen tot een gezamenlijk smeltbad.
04
Bescherming
Het beschermgas verdringt de lucht en voorkomt oxidatie of opname van stikstof.
05
Stolling
Door de voorwaartse beweging van de lastoorts koelt het smeltbad af en vormt de voltooide lasnaad.

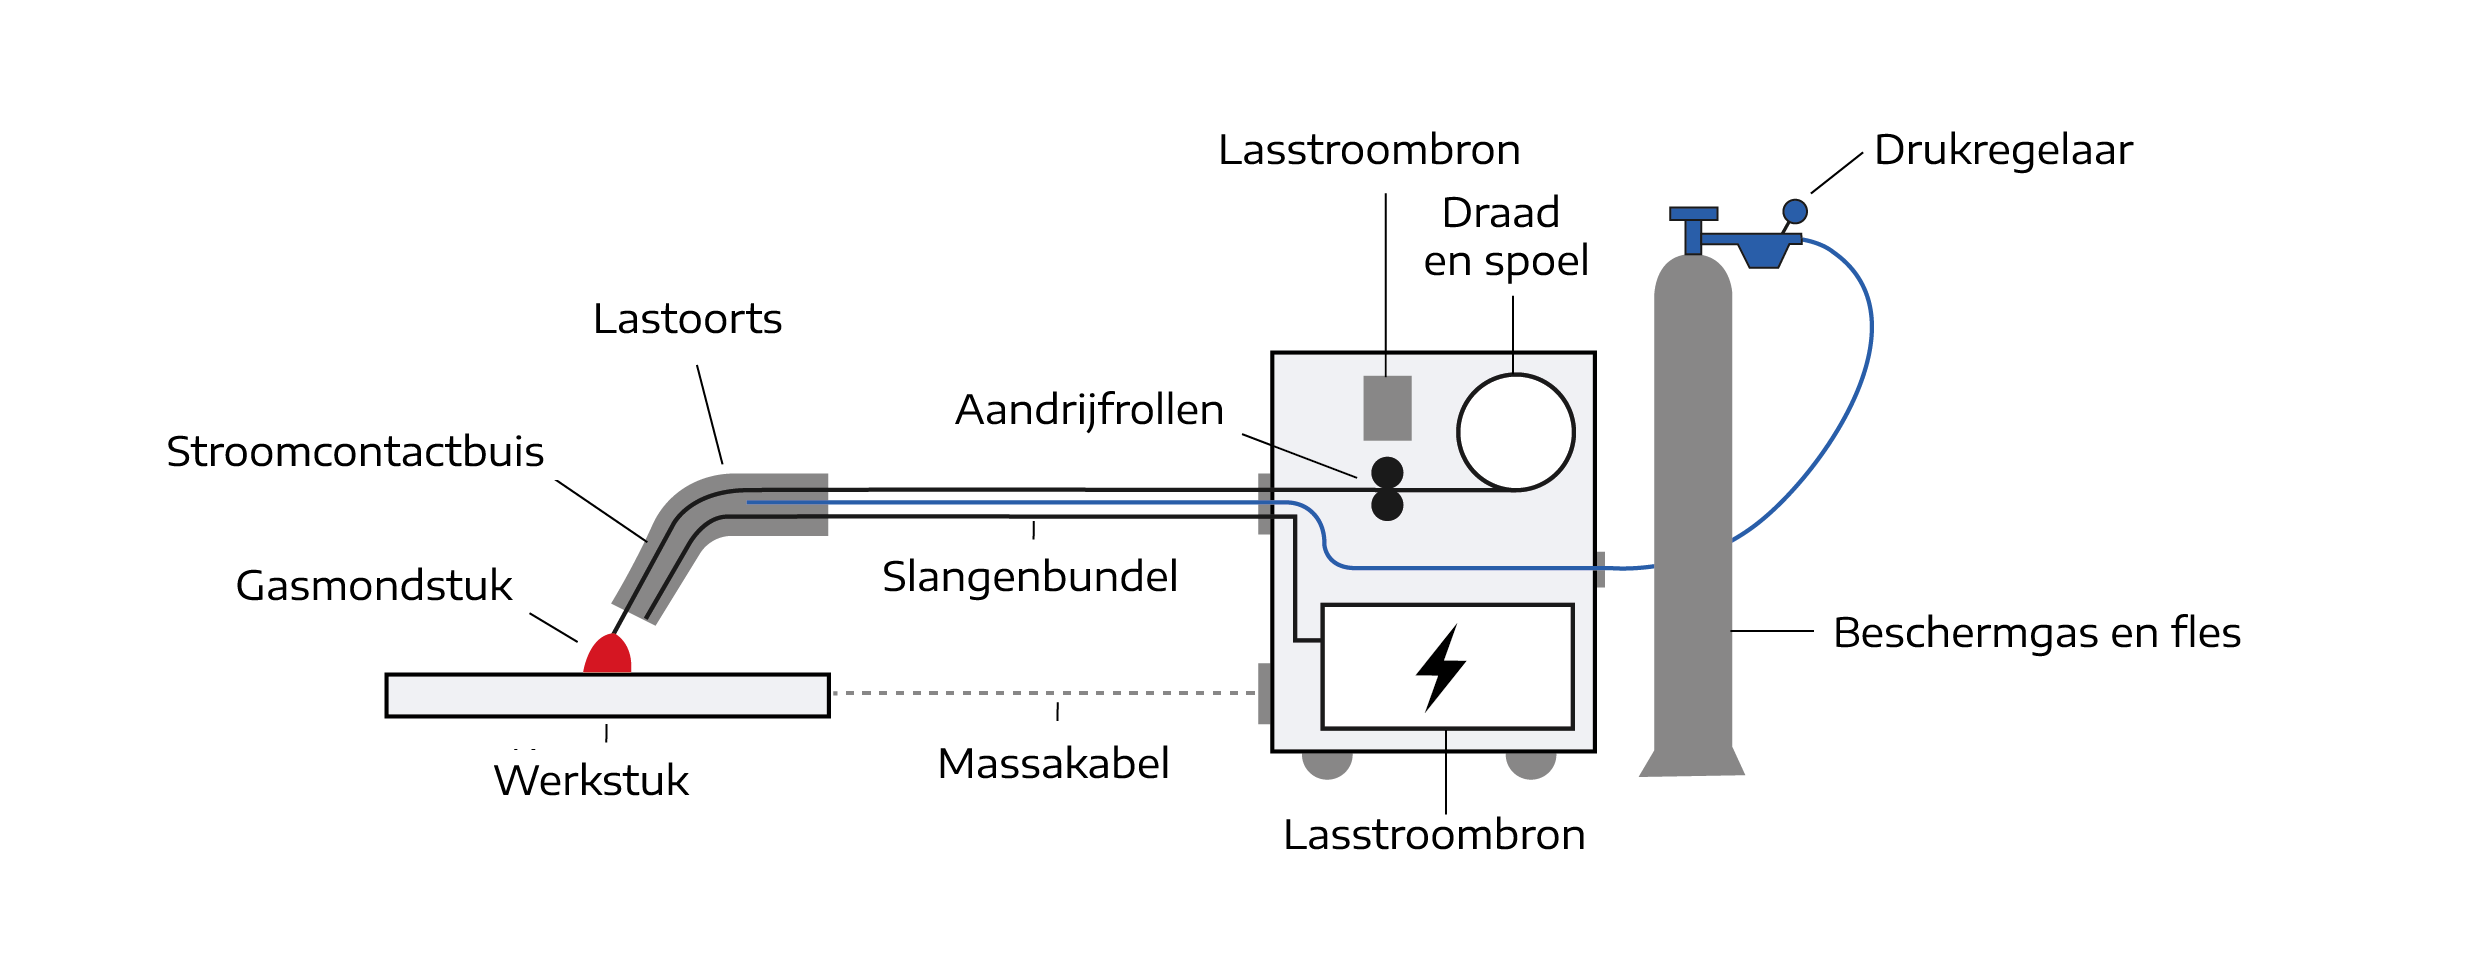
Systeemopbouw en apparatuur bij MIG- en MAG-lassen

Een moderne MIG/MAG-lasinstallatie is een nauwkeurig afgestemd systeem van mechanische en elektrische componenten. Hoewel de gebruikte gassen variëren afhankelijk van het proces (MIG of MAG), blijft de technische infrastructuur hetzelfde. Om een stabiele boog en een hoogwaardige lasnaad te garanderen, moeten alle onderdelen – van de stroombron tot de gasmondstuk – soepel samenwerken.

Zoals te zien is in de schematische weergave, bestaat de opbouw uit de volgende kernelementen:

MIG/MAG-lassen
Component Functie in het lasproces
Lasstroombron Levert de benodigde energie en regelt spanning en stroomsterkte voor een stabiele boog.
Draad en spoel Dient als stroomgeleider en smelt als toevoegmateriaal direct in de lasnaad.
Aandrijfrollen Voeren de lasdraad mechanisch en met constante snelheid door het systeem.
Beschermgas en fles Het gas (bijvoorbeeld argon of CO₂) voorkomt oxidatie door de zuurstof uit de lucht van het smeltbad te verdringen.
Drukregelaar Reduceert de hoge flesdruk tot de werkdruk en stelt de gasdoorstroming in liter per minuut in.
Slangenbundel Bundelt en transporteert stroom, gas en draad veilig van de machine naar de lastoorts.
Lastoorts Maakt handmatige geleiding van de boog mogelijk en bundelt de gasstroom bij het werkstuk.
Stroomcontactbuis Brengt de elektrische spanning direct voor de boog over op de draad die doorloopt.
Gasmondstuk Vormt de beschermgasstroom tot een stabiele bel die het gesmolten metaal tegen lucht beschermt.
Massakabel Sluit de stroomkring tussen werkstuk en stroombron, zodat de boog kan ontsteken.
Werkstuk Het metalen doelobject dat door de hitte van de boog plaatselijk smelt.

Welke beschermgassen worden gebruikt?

Beschermgas bij MIG-lassen

Bij MIG-lassen worden chemisch neutrale gassen gebruikt, zoals:

  • Argon (standaardgas, vooral geschikt voor aluminium en andere lichte metalen)
  • Helium of argon-heliummengsels (voor hogere warmte-inbreng en grotere afsmeltyield)

Belangrijk: inert gas reageert niet met het smeltbad – dit is vooral van cruciaal belang bij aluminium en andere lichte metalen.
Beschermgas bij MAG-lassen

Bij MAG-lassen worden actieve gassen of mengsels gebruikt, zoals:

  • CO₂ (goedkoop, diepe penetratie, maar meestal meer spatten)
  • Argon-CO₂-mengsels (zeer gangbaar, biedt een gebalanceerde combinatie van lasnaadkwaliteit, penetratie en weinig spatten)
  • Argon met kleine O₂-aandelen (afhankelijk van het proces; kan het smeltbad vloeiender maken, vereist nauwkeurige instellingen)

Meer informatie of direct een adviesgesprek inplannen?

Neem gerust contact met ons op voor een gratis eerste adviesgesprek, of vraag direct een offerte aan voor uw specifieke project.

Project aanvragen Contactmogelijkheden

Boogsoorten bij MIG/MAG en wanneer welke te gebruiken

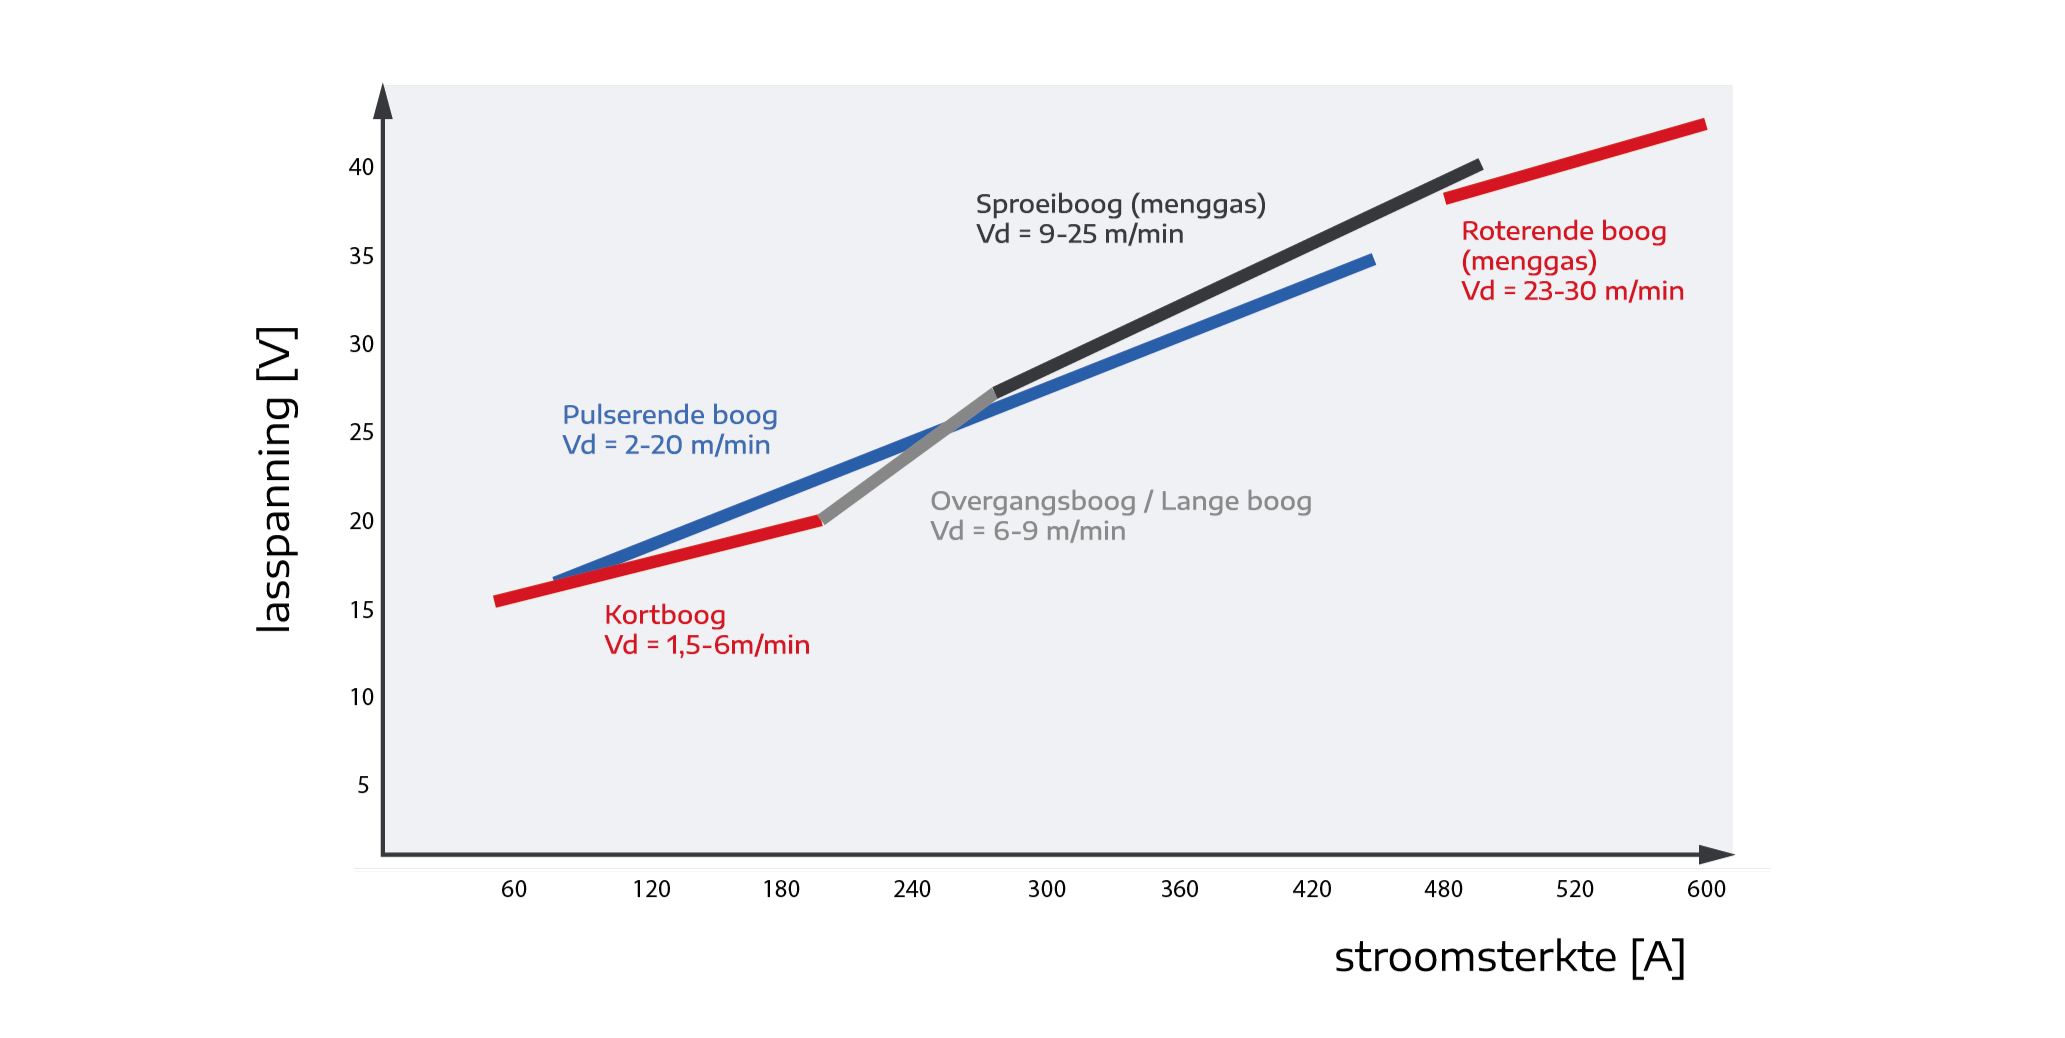
De keuze van het juiste boogtype is cruciaal voor de kwaliteit en stabiliteit van de lasnaad. Zoals in de afbeelding weergegeven, wordt de vorm van de boog grotendeels bepaald door de lasspanning [V], de stroomsterkte [A] en de draadtoevoersnelheid [m/min]. Deze factoren bepalen hoe het vloeibare toevoegmateriaal in het smeltbad overgaat.

In de praktijk verlopen de overgangen tussen de verschillende zones vloeiend. Het doel van een professionele instelling is het vermijden van instabiele zones en het garanderen van een constant lasproces.

MIG/MAG-lassen

De hierboven weergegeven grafiek toont de typische werkgebieden van de verschillende boogsoorten. Belangrijk: de overgangen zijn niet abrupt, maar verlopen vloeiend. Het doel is om een stabiel booggebied nauwkeurig in te stellen en instabiele zones te vermijden.

Boogtype Beschrijving
Kortboog
  • Vermogensbereik: bevindt zich in het onderste deel van het diagram bij lage spanning en lage stroomsterkte.
  • Kenmerken: materiaaloverdracht wordt gekenmerkt door kortsluitingen, met een verminderde warmte-inbreng.
  • Toepassing: ideaal voor precisiewerk op dunne platen en voor wortellagen of lastoepassingen in dwangposities, omdat het smeltbad zeer goed controleerbaar blijft.
Overgangsboog / Lange boog
  • Vermogensbereik: dit onstabiele menggebied ligt tussen de kortboog en de sproeiboog.
  • Kenmerken: onrustig proces met grove druppeloverdracht van het materiaal en veel spatten.
  • Toepassing: in de industriële productie wordt dit gebied meestal vermeden door de spannings- of draadtoevoerparameters gericht aan te passen.
Sproeiboog (menggas)
  • Vermogensbereik: middensegment tot rechter gedeelte van het diagram bij hogere prestaties.
  • Kenmerken: vrijwel kortsluitingsvrije, fijne druppeloverdracht van het metaal.
  • Toepassing: perfect voor middelgrote tot dikke platen; kenmerkt zich door hoge afsmeltyield en diepe penetratie.
Pulserende boog
  • Vermogensbereik: strekt zich uit over een groot gebied tussen de kortboog en de sproeiboog.
  • Kenmerken: een gecontroleerd proces waarbij gerichte stroompulsen de loslating van druppels regelen, waardoor spatten tot een minimum worden beperkt.
  • Toepassing: uiterst veelzijdig inzetbaar voor verschillende materiaaldiktes en lastoepassingen in dwangposities.
Roterende boog (menggas)
  • Vermogensbereik: het hoogste segment bij extreem hoge spannings- en stroomwaarden.
  • Kenmerken: maximale afsmeltyield door een roterende materiaaloverdracht.
  • Toepassing: voornamelijk voor geautomatiseerde robottoepassingen en zeer dikke doorsneden in de industriële productie.

Praktijktip van de expert: Als er tijdens het lassen veel spatten optreden, bevindt het proces zich vaak in het onstabiele overgangsgebied. Een overstap naar het pulserende of sproeibooggebied, in combinatie met de juiste keuze van het menggas, zorgt direct voor schonere resultaten en vermindert de nabewerking.


De praktijk: instellingen en techniek

Het succes van MIG/MAG-lassen hangt af van de harmonieuze afstemming van drie factoren:

Draadtoevoer

Regelt de stroomsterkte en de hoeveelheid materiaal die wordt toegevoegd.

Spanning

Bepaalt de booglengte en daarmee de breedte van de lasnaad.

Lastoortsguide

Of er duwend (vlakkere penetratie, beter zicht) of trekkend (diepere penetratie) wordt gewerkt, bepaalt de toepassing.

Meer informatie of direct een adviesgesprek inplannen?

Neem gerust contact met ons op voor een gratis eerste adviesgesprek, of vraag direct een offerte aan voor uw specifieke project.

Project aanvragen Contactmogelijkheden

Lastechniek in de praktijk: lastoortsguide

De lasnaadkwaliteit wordt grotendeels bepaald door de hoek van de lastoorts, de bewegingsrichting en een gelijkmatige geleiding.

Duwend of trekkend lassen

Afhankelijk van materiaal en doel wordt de lastoorts anders geleid:

  • Duwend: de toorts wijst in de bewegingsrichting – beter zicht op de lasnaad, vaak bij dunne platen en voor een mooi naadbeeld.
  • Trekkend: de toorts wordt nagesleept – geconcentreerdere warmte en meestal diepere penetratie.

Welke variant past, hangt af van materiaal, boogtype en gewenste warmte-inbreng.

Pendelen en gestructureerde bewegingen

De baan van de lastoorts bepaalt hoe de naad wordt opgebouwd:

  • Pendelen: zijdelingse beweging voor bredere lasnaden en betrouwbaar verbonden zijkanten.
  • Gestructureerd: vaste patronen zoals de kerstboommethode, voor gelijkmatige vullagen.

Cruciaal is een rustige en gelijkmatige handvoering.

Snelheid en lastoortshoek

Werksnelheid en toortshoek bepalen samen het resultaat:

  • Te snel: geringe penetratie, smalle lasnaad en kans op hechtingsfouten.
  • Te langzaam: hoge warmte-inbreng, doorbranding bij dunne platen en meer vervorming bij dikke werkstukken.

Een constante toortshoek en een aangepaste snelheid zorgen voor een stabiel smeltbad en reproduceerbare resultaten.

Typische materialen

Staal

Staal

Materiaalsoorten:

  • S235, S355, S420, S690, S700, Sendzimir, HB450, HB500

En nog veel meer

Staal lasproject aanvragen→
RVS

Roestvast staal

Materiaalsoorten:

  • RVS 304 (AISI 304 / 1.4301)
  • RVS 316 (AISI 316 / 1.4401)

En nog veel meer

RVS lasproject aanvragen→
Aluminium

Aluminium

Materiaalsoorten:

  • AlMg3 (AW 5754)
  • AlMg4.5Mn (AW 5083)

En nog veel meer

Aluminium laserproject aanvragen→

Geschikte materialen en toepassingsgebieden

MIG- en MAG-lassen behoren tot de meest flexibele lasmethoden en worden in veel industriële sectoren toegepast, onder andere in:

  • Voertuig- en vrachtwagenbouw
  • Machine- en metaalbouw
  • Apparaten- en tankfabricage
  • Staal- en constructiebouw
  • Scheepsbouw
  • Onderhoud, reparatie en restauratie

Verdere bewerkingsstappen bij MIG/MAG-lassen

Lasersnijden

Lasersnijden

Met onze lasersnijmachines snijden we staal rvs en aluminium met een dikte tot 50 mm, doormiddel van autogeensnijden kan ook 150 mm gerealiseerd worden.

Naar lasersnijden →
Frezen

Frezen

Bekijk onze geavanceerde CNC- freesmachines met een bereik van 8.000 x 3.000 mm, en wat ze voor jouw project kunnen betekenen.

Naar frezen →
Overige bewerkingen

Overige bewerkingen

Hier vindt u een overzicht van
onze overige plaatbewerkingen.

Naar alle plaatbewerkingen →

Bij Tosec denken we graag met u mee over uw MIG/MAG-lasproject

None

Beschrijf hier uw project of doe uw aanvraag

Upload hier relevante schetsen, tekeningen of andere documenten. (Wanneer u meerdere bestanden wilt aanleveren, verzoeken wij u deze samen te voegen in één .zip-bestand.)


Bekijk ook

Lasonderzoek

Middels NDO controleer je laswerk op lasfouten onvolkomenheden.

Lees meer
Lassen - kosten

Besparen op lassen kan flinke impact hebben op de kostprijs van een constructie.

Lees meer
Lassen Wiki

Lassen is een verbindingstechniek om materialen stevig met elkaar te verbinden.

Lees meer